

Ihlou vpichovaná linka na geotextíliu v stredne veľkom závode začala po rutinnej údržbe vyrábať kotúče so svetlými a tmavými pruhmi. Recept zostal nezmenený, nastavenia kariet zostali nedotknuté a ihlový tkáčsky stav nevykazoval žiadne chyby. Manažér závodu najprv podozrieval kartu, ale skutočná chyba bola 20 metrov pred prúdom: miešacia komora sa vyprázdňovala rýchlejšie ako jej cyklus vrstvenia, takže sieť bola napájaná čerstvým, zle spriemerovaným vláknom. Obnovenie normálneho výkonu si vyžiadalo celú zmenu a tri znížené valce.
Miešanie vlákien sa na hotovej látke neprejaví ako jediný defekt. Prejavuje sa ako nejasné pruhy, hraničné ťahové skúšky, rozdiely v odtieňoch a nepredvídateľná spotreba drahých spojovacích vlákien. Riešenie začína pochopením toho, ako miešanie funguje, ako ho merať a ktoré možnosti zariadenia ho skutočne zlepšujú. To je presne to, čo pokrýva táto príručka, s praktickými kontrolami, ktoré môžete použiť na vlastnej linke.
Prečo miešanie vlákien rozhoduje o kvalite netkanej textílie
Rovnomernosť zmesi vlákien vstupujúcej do karty je najsilnejším prediktorom rovnomernosti tkaniny opúšťajúcej navíjačku. Všetko, čo sa stane neskôr, mykanie, lapovanie, vpichovanie alebo tepelné spájanie, môže len preusporiadať vlákna, ktoré dostane; žiadny z týchto krokov nemôže opraviť nesprávny pomer.
Tri následky zlého premiešania sa prejavia priamo vo finálnej tkanine:
- Konzistencia farieb. Vo farebných netkaných textíliách tvoria vlákna nesúce pigment často len 2 až 5 percent zmesi. Posun o jeden percentuálny bod stačí na vytvorenie viditeľného rozdielu odtieňov medzi rolkami, najmä pri svetlých a pastelových farbách.
- Kvalita lepenia. V tepelne spájanej vaty musí nízkotaviteľné polyesterové vlákno dosiahnuť každú časť rúna v rovnakom pomere. Miestne predávkovanie vytvára tvrdé, lesklé škvrny; lokálne poddávkovanie zanecháva oblasti, ktoré sa zrútia počas tepelného spracovania.
- Mechanická jednotnosť. Pevnosť v ťahu, predĺženie a hustota povrchu sa riadia pomerom zmesi. Keď sa zmes CV driftuje, výsledky testov sa pre zákazníka ťažko obhajujú.
To je dôvod, prečo skúsení nadriadení sledujú variácie pomeru zmesi na začiatku vlasca, nielen látku pri navíjačke. Jednoduchý spôsob, ako vizualizovať účinok každej fázy procesu, je sledovať odchýlku pomeru miešania od cieľa; nižšie uvedená tabuľka ukazuje názorný príklad založený na typickej praxi mlyna.
Obrázok 1. Ako sa odchýlka pomeru miešania zužuje cez čiaru (ilustračný príklad; nižšie je presnejšie)
Miešanie a miešanie: dva pojmy, jeden cieľ
V textilnej terminológii miešanie zvyčajne znamená kombinovanie vlákien rovnakého typu, ale rôznych akostí, napríklad dvoch polyesterových sponiek s rôznymi deniermi alebo dvoch výrobných dávok rovnakej suroviny. Miešanie znamená kombinovanie rôznych typov vlákien, ako je polyester s viskózou alebo polypropylén so spojovacím vláknom s nízkou teplotou topenia. V závode na výrobu netkaných textílií linka robí oboje, často v rovnakom zariadení.
Rozdiel nie je akademický. Ovplyvňuje to, ako nastavíte ukladanie balíkov, aké dávkovacie zariadenia potrebujete a akú úroveň opakovateľnosti požadujete od dodávateľa strojového zariadenia. Ak napríklad váš produkt musí spĺňať prísny obsah vlákien s nízkou teplotou topenia, požiadavka na presnosť miešania bude oveľa prísnejšia, ako keby ste potrebovali spriemerovať iba dva druhy rovnakého polyméru.
Ak je strojové vybavenie za týmto krokom pre vás nové, tento prehľad ako funguje stroj na miešanie vlákien vysvetľuje postupnosť vybavenia v jednoduchom jazyku.
Ako funguje miešanie vlákien v typickej netkanej linke
Miešanie vlákien začína pri balíku a končí pri podávaní kariet. Ide o päť fáz a každá z nich má merateľný vplyv na konečnú jednotnosť. Nižšie uvedená sekvencia je typická pre linky zo strižových vlákien, ktoré vyrábajú vpichovanú plsť, tepelne spájanú vatu alebo vzduchom ukladané produkty.
| Etapa | Čo sa stane v tejto fáze | Hlavný vplyv na kvalitu miešania |
|---|---|---|
| Otváranie balíkov | Stlačené balíky sa rozbijú na voľné chumáče bez nadmerného poškodenia vlákien. | Konzistentná veľkosť chumáčov zabraňuje tomu, aby sa veľké zhluky dostali do ďalších fáz. |
| Vopred jemné otváranie | Trsy sa ďalej redukujú a môžu sa oddeliť ťažké nečistoty. | Menšie trsy umožňujú presnejšie dávkovanie a rýchlejšie miešanie. |
| Váženie and metering | Každý komponent je podávaný kontrolovanou rýchlosťou pomocou vážiaceho pásu alebo váhovej misky. | Presnosť pomeru miešania závisí takmer výlučne od tejto fázy. |
| Miešacia komora | Vrstvené vlákno sa skladuje a vyťahuje vertikálne, aby sa spriemerovali krátkodobé zmeny. | Priemerný čas vyhladzuje výkyvy od úvodnej línie. |
| Preprava a kŕmenie | Otvorené a zmiešané vlákno je transportované do mykacieho alebo sieťového formovača v stabilnej hustote. | Stabilná hustota podávania chráni kartu pred prepätím a hladom. |
Vo fáze jemného otvárania stupeň otvorenia priamo určuje hranicu toho, čo môže mixér dosiahnuť. A Pre-jemný otvárač HYKS je výhodné, keď samotný otvárač balíkov zanecháva chumáče, ktoré majú ešte niekoľko gramov; na moderných vlascoch je zmenšenie veľkosti chumáčov v tomto bode jedným z najlacnejších vylepšení kvality, ktoré môžete urobiť.
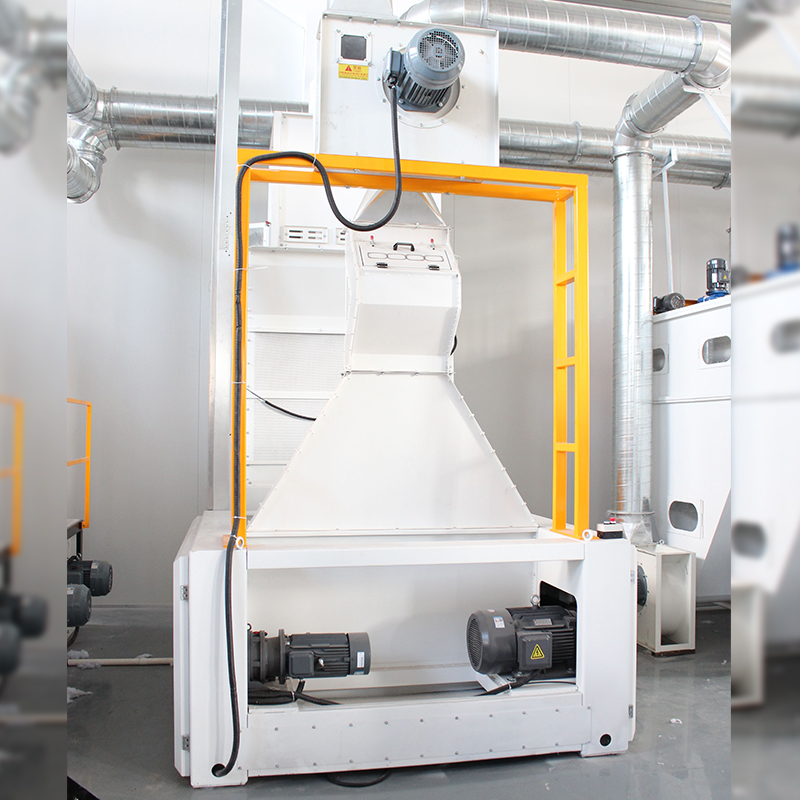 Dodávateľ a veľkoobchodný predaj pre a jemné otváracie stroje | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. je dodávateľ a výrobca strojov na otváranie a jemné otváranie v Číne. Modulárny, certifikovaný CE,... Zobraziť produkt →
Samotný mixér môže mať rôzne podoby. V vpichovaných a tepelne spájaných líniách a veľký komorový mixér ukladá vlákno do zvislých vrstiev a odoberá ho zo dna pomocou ostnenej mriežky alebo bubna. Vertikálny výrez spriemeruje variácie, ktoré sa vyskytli počas minút, ktoré trvalo naplnenie komory. Toto je najspoľahlivejší spôsob stabilizácie zmesi, keď receptúra obsahuje jednu dominantnú zložku.
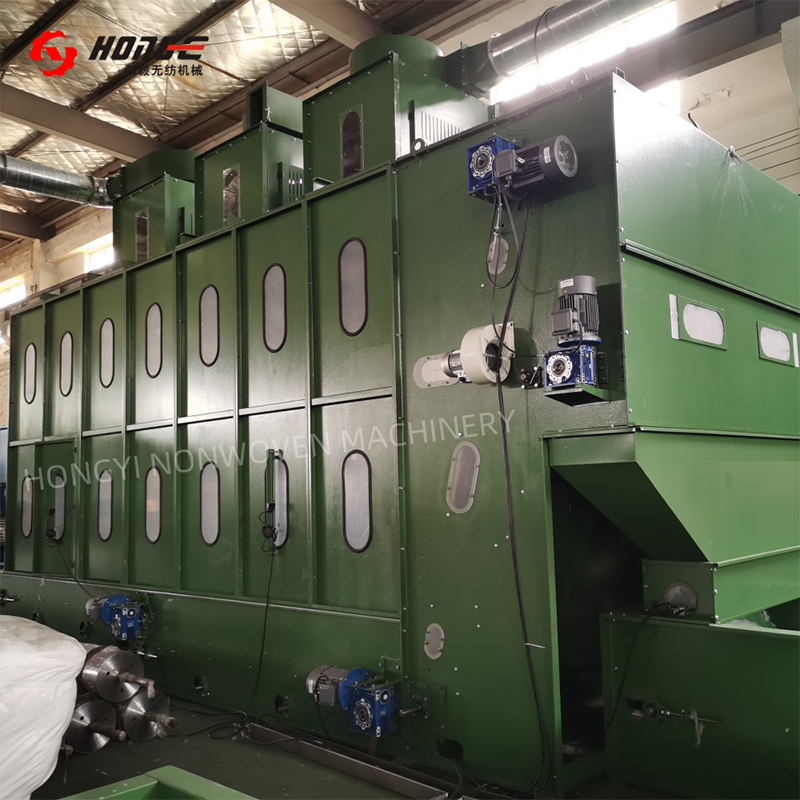 Dodávateľ netkaných veľkokomorových mixérov | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. je dodávateľ a výrobca netkaných veľkokomorových miešacích strojov v Číne. 15–37 m³, CE certifikácia... Zobraziť produkt →
Môžete dokázať, že zmes je dostatočne dobrá?
Stupeň miešania sa vždy meria variáciou, nie priemerom. Čiara môže dosiahnuť cieľový pomer zmesi za hodinu a stále produkovať zlú tkaninu, pretože zmes bola v priemere správna, ale nerovnomerná v každom dvojminútovom okne. To je dôvod, prečo je kľúčovou metrikou variačný koeficient (CV) pomeru zmesi, ideálne meraný na krátkych dĺžkach pásu.
V praxi závody používajú štyri úrovne kontroly:
| Metóda | Čo meria | Typická úroveň prijatia |
|---|---|---|
| Vizuálna kontrola webu | Pruhy, tieňové škvrny, zhluky | Žiadne viditeľné pruhy alebo farebné zhluky pri štandardnom osvetlení |
| Záznamy o ukladaní balíkov a vážení | Dlhodobá presnosť pomeru | Hlavná zložka v rámci /-1,5 % cieľa za zmenu |
| Laboratórna analýza zmesi | Skutočný obsah vlákniny podľa hmotnosti | V rámci /-2 % receptúry pre každú zložku |
| On-line senzory (NIR, farebné) | Krátkodobé variácie na webe | CV 3 % alebo menej na 100 m látky |
Keď hodnotíte novú miešaciu linku, požiadajte dodávateľa o údaje CV, nielen údaje o kapacite. Požiadajte tiež o skúšobnú prevádzku, ktorá simuluje realistický najhorší prípad, ako je prechod z tmavej na svetlú farbu, pretože čistenie mixéra je rovnako dôležité ako jeho presnosť v ustálenom stave. Ide o bežnú pascu obstarávania a je lacnejšie ju odhaliť počas akceptačných testov ako vo výrobe.
Prečo miešanie stále zlyháva vo výrobe
Aj dobre navrhnuté linky strácajú kvalitu mixovania. Poľné skúsenosti s netkanými rastlinami poukazujú na malý súbor opakovateľných príčin. Približný podiel každej príčiny v typických prípadoch riešenia problémov je uvedený nižšie; percentá sú ilustratívne a sú založené na distribúcii, ktorá sa zvyčajne vyskytuje v servisných záznamoch, a nie na publikovanej norme.
- Nedostatočné otvorenie (35 %)
- Váženie errors (25%)
- Krátky čas mixovania (20%)
- Zlé uloženie balíka (12 %)
- Nárast a opotrebovanie (8 %)
- Nedostatočné otváranie. Keď je otvorenie balíka alebo jemné otváranie hladné pri vysokom výkone, mixér dostane príliš veľké chumáče a žiadny mixér nedokáže vytvoriť jednotnú zmes z nerovných stavebných blokov.
- Váženie and metering errors. Unášané váhy, zablokované sklzy na vlákna a pneumatická doprava, ktorá tlačí vlákno na dávkovacie zariadenia, to všetko skresľuje signál hmotnosti. Tieto chyby majú tendenciu byť prerušované, čo sťažuje ich odhalenie ako konštantný posun.
- Krátky čas miešania. Operátori zvýšia výkon a postupne znížia cyklus plnenia komory, kým sa na produkte nezačnú objavovať pruhy. Riešením je udržať nameraný čas zotrvania vo vnútri mixéra v rozmedzí odporúčanom výrobcom.
- Zlé uloženie balíka. Šarže prírodného vlákna sa líšia jemnosťou, dĺžkou a vlhkosťou; ak plán rozloženia tieto rozdiely nerozloží rovnomerne, objaví sa krátkodobá odchýlka pomeru.
- Stavanie a opotrebovanie. Nahromadené vlákna v rohoch kanálov a na opotrebovaných mriežkach sa nakoniec uvoľnia ako nečistoty a vytvárajú miestne zhluky v sieti.
Čo je potrebné skontrolovať pred zakúpením miešacieho zariadenia
Miešacie zariadenie sa zriedka kupuje ako jeden stroj; kupuje sa ako súčasť radu a výber sa musí vykonať podľa konečných požiadaviek na tkaninu. Ponechajte tieto body na kontrolnom zozname:
- Počet komponentov a rozsah pomerov. Dvojzložková linka so stabilnými pomermi môže používať jednoduchú komoru; linka, ktorá často mení receptúry, potrebuje flexibilnejšie dávkovanie a rýchlejšie čistenie.
- Forma vlákniny. Dĺžka sponky, denier, zvlnenie a objemová hustota menia spôsob, akým sa trsy otvárajú a ako prechádzajú kanálikmi. Stroj, ktorý vyhovuje 6-denierovej polyesterovej sponke, sa môže správať inak s vláknom s vysokou pružnosťou a nízkou hustotou.
- Priepustnosť. Objem mixéra musí zodpovedať rýchlosti linky. Väčšina miešacích komôr je navrhnutá na 10 až 30 minút pobytu; ak dodávateľ ponúka oveľa menej, požiadajte o očakávaný životopis pri plnom nasadení.
- Automatizácia a dáta. Vážiace pásy, frekvenčné pohony a receptúry PLC premieňajú mechanický mixér na opakovateľný procesný nástroj.
- Čistiteľnosť. Čas zmeny farby závisí od hladkých vnútorných povrchov, prístupných čistiacich dvierok a schopnosti rýchlo vyčistiť komoru.
Pre kontinuálne miešanie dvoch alebo troch zložiek je určený stroj na miešanie vlákien kombinuje váženie alebo objemové dávkovanie s aktívnymi miešacími prvkami, takže zmes je pri pohybe smerom ku karte homogenizovaná. Táto konfigurácia vyhovuje líniám, ktoré potrebujú stabilnú zmes v kompaktnom pôdoryse.
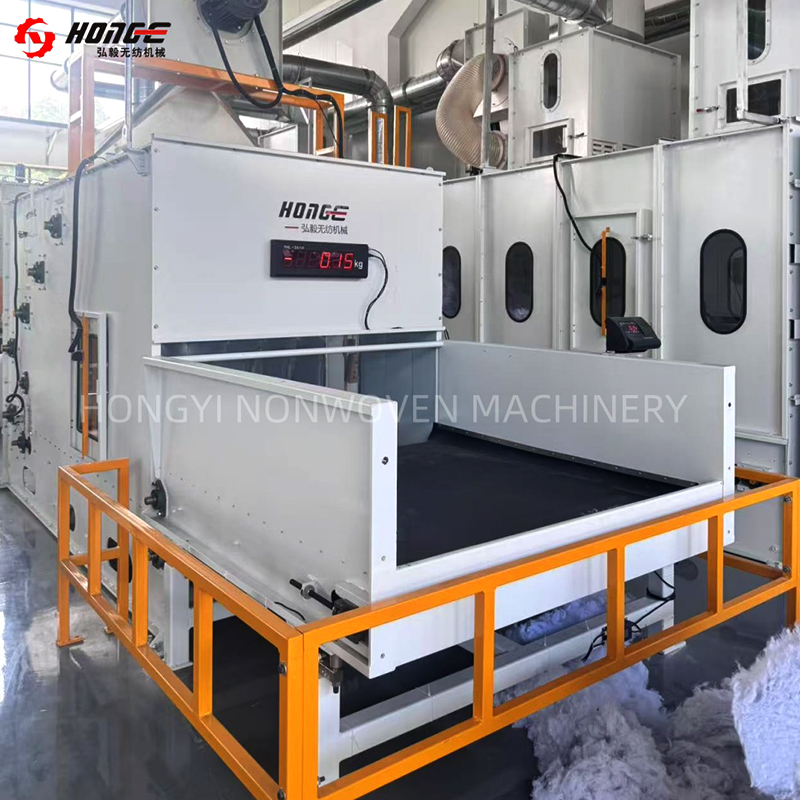 Dodávateľ a vývozca strojov na miešanie vlákien | Hongyi Changshu Hongyi Nonwoven Machinery Co., Ltd. je dodávateľ a výrobca strojov na miešanie vlákien v Číne. Proporcionálne váženie, CE certifikát... Zobraziť produkt →
Okrem samotného stroja zhodnoťte dodávateľa. Výrobca s viac ako 20-ročnými skúsenosťami s netkanými strojmi a viacerými inštaláciami v zahraničí vám s väčšou pravdepodobnosťou podporí procesné odporúčania, referenčné línie a náhradné diely počas uvádzania do prevádzky. Požiadajte o najbližšiu referenčnú inštaláciu, ktorá prevádzkuje produkt podobný vášmu, a skontrolujte životopis zmesi, ktorý môžete očakávať pri plnom výkone.
Často kladené otázky o miešaní vlákien
Aký je rozdiel medzi strojom na miešanie vlákien a veľkokomorovým mixérom?
Veľkokomorový mixér pracuje v dávkovom cykle: vytvára zvislé vrstvy a potom ich rozreže, pričom spriemeruje odchýlky v priebehu niekoľkých minút. Stroj na miešanie vlákien kontinuálne mieša v jednom prechode pomocou miešacích prvkov alebo prúdu vzduchu a zvyčajne sa umiestňuje za vážiacou sekciou. Mnohé linky používajú oboje: jedna na spriemerovanie, jedna na konečnú homogenizáciu.
Koľko času zotrvania v mixéri stačí?
Závisí to od počtu komponentov a tolerovaného CV, ale 10 až 30 minút je bežný dizajnový rozsah pre strižné netkané linky. Ak komora poskytuje menej ako 10 minút pri maximálnom výkone, otestujte CV zmesi pred prijatím návrhu.
Môžu byť recyklované vlákna zmiešané v rovnakom zariadení?
Áno, ale recyklované vlákna potrebujú ďalšie otvorenie pred vstupom do mixéra, pretože sú zapletené a môžu obsahovať tvrdé častice. Jemný otvárač proti prúdu znižuje riziko zhlukov a chráni dávkovacie zariadenia. Mal by sa monitorovať aj pomer recyklovaného obsahu v zmesi, pretože jeho objemová hmotnosť sa líši viac ako pri prírodnej vláknine.
Prečo sa pruhy objavujú až po zmene farby?
Zvyškové vlákno z predchádzajúceho receptu zostáva v kanáloch, rohoch komôr a na mriežkových povrchoch. Pri ďalšom recepte sa postupne uvoľňuje a objavuje sa ako pruhy. Linky, ktoré často menia farby, by mali byť navrhnuté s hladkým vnútrom potrubia, rýchlo preplachovacími komorami a prístupnými čistiacimi dvierkami.
Miešanie vlákien nie je najkomplikovanejšia časť netkanej linky, ale je to časť, ktorá určuje, či zvyšok linky môže bežať na svoj skutočný potenciál. Keď sa objaví ďalší problém s kvalitou, najskôr skontrolujte zmes. Koniec balíka linky vám zvyčajne prezradí, čo sa navíjací koniec chystá vyrobiť.


